


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-16 Pochodzenie: Strona


Pominięte wady podczas instalacji folii zabezpieczającej lakier (PPF), oklejania winylem i przyciemniania szyb wiążą się z dużymi kosztami finansowymi i reputacyjnymi. Odpady materiałowe pochłaniają marżę zysku, gdy trzeba wyrzucić kosztowną folię. Godziny pracy wydłużają się, gdy technicy zrywają i przerabiają całe panele z powodu przeoczonych niedoskonałości. Niezadowolenie klientów szkodzi Twojej marce. Tradycyjne statyczne oświetlenie górne i ręczne lampy inspekcyjne nie nadają się do kontroli całego pojazdu. Tworzą poważne martwe punkty, rzucają ciężkie cienie na dolne panele i wymagają ciągłej ręcznej zmiany położenia. Spowalnia to pracę i zwiększa ryzyko pominięcia defektów pod niskim kątem przed związaniem kleju. Modernizacja wnęki instalacyjnej za pomocą a Świetlny tunel do detalowania samochodów rozwiązuje ten podstawowy problem operacyjny. To ulepszenie środowiska zmienia kontrolę jakości z ręcznego, czasochłonnego zadania na pasywny, wysoce wydajny i ciągły proces kontroli.
Standardowe oświetlenie sklepu gwarantuje prześlizgnięcie się defektów. Sufitowe oprawy fluorescencyjne lub podstawowe oprawy LED typu high-bay oświetlają podłogę, a nie pionowe krzywizny pojazdów. Oprawy te rzucają cienie w dół. Kiedy technik pracuje przy panelach wahaczy, dolnych drzwiach lub skomplikowanych przednich zderzakach, pracuje w ciemności. Dach i maska mogą wyglądać nieskazitelnie w bezpośrednim świetle z góry. Boki pozostają ukryte w cieniu. Maskuje to błędy montażowe do czasu, aż pojazd wyjedzie na zewnątrz, w stronę naturalnego światła słonecznego.
Wiele sklepów wyposaża pracowników w wysokiej jakości ręczne latarki inspekcyjne. Światła dopasowujące kolory o wysokim współczynniku CRI umożliwiają lokalną kontrolę punktową. Sprawdzają usunięcie pojedynczej rysy lakieru bezbarwnego. Nie sprawdzają się one jednak w przypadku pełnej, ciągłej kontroli folii. Podstawową kwestią jest wymóg ruchu. Aby wykryć wady, technik musi stale przesuwać źródło światła w przód i w tył po panelu.
To wymaganie ruchu jest sprzeczne z fizycznymi wymaganiami stosowania folii PPF lub winylu. Instalacja filmu wymaga obu rąk. Technik potrzebuje jednej ręki do ciągnięcia i rozciągania materiału. Druga ręka agresywnie wyciska roztwór poślizgowy. Nie można trzymać latarki podczas rozciągania dużego arkusza poliuretanu na złożonej krzywiźnie błotnika. Zanim technik odłoży ściągaczkę, aby podnieść lampkę kontrolną, klej skleja się. Jest już za późno na podniesienie folii i usunięcie uwięzionych zanieczyszczeń.
Zrozumienie fizyki defektów folii uwydatnia niedoskonałości tradycyjnego oświetlenia. Wady PPF i winylu mają specyficzne cechy wizualne:
Wady te pozostają niewidoczne przy płaskim, bezpośrednim oświetleniu. Wysoce odblaskowa powierzchnia folii odbija bezpośrednie światło z powrotem do oczu technika. Ten blask maskuje niedoskonałości. Aby zobaczyć te specyficzne wady, potrzebne jest grabienie światła. Światło padające przemieszcza się równolegle do powierzchni pod bardzo niskim kątem. Uderza w maleńką wypukłą krawędź stalówki kurzu lub lekkie wgłębienie rozstępu. To rzuca mikrocień. Kontrast światła i cienia sprawia, że wada jest widoczna. Lampy ręczne wytwarzają światło rozproszone na obszarze kilku cali kwadratowych. Kompleksowe rozwiązanie oświetleniowe zapewnia oświetlenie pod niskim kątem jednocześnie w całym pojeździe.
Przejście na konfigurację tunelową zmienia sposób interakcji techników z pojazdem. Zamiast oświetlać samochód, samochód wjeżdża w ciągłe pole światła. Taka konfiguracja eliminuje martwe punkty. Zapewnia nakładające się pola świetlne z sufitu i ścian bocznych. Kiedy technik porusza się po pojeździe, oświetlenie pozostaje stałe. Znikają ciemne narożniki i zacienione panele progów. To jednolite oświetlenie wpływa na to, jak oceniamy ogólne wykończenie i napięcie całego oklejenia pojazdu. Instalatorzy cofają się i natychmiast widzą, jak światło odbija się na całej powierzchni. Dzięki temu folia rozciąga się równomiernie, bez zniekształceń odbicia.
Strategiczne rozmieszczenie Oświetlenie tunelu warsztatu samochodowego napędza wykrywanie defektów pod wieloma kątami. Skuteczne konfiguracje obejmują instalację długich listew świetlnych LED ukośnie na górnych ścianach lub pod kątem od sufitu. Biegną one równolegle do samochodu. Te kątowe oprawy oświetlają pomalowaną lub powlekaną powierzchnię światłem. Źródło światła rozciąga się na całą długość pojazdu, tworząc ciągłe światło padające. Większe niedoskonałości, takie jak kurz, uwięzione powietrze lub kłaczki, natychmiast uwydatniają się na całym panelu. Technik zajmuje się nimi natychmiast, gdy roztwór poślizgowy pozostaje wilgotny.
Projektując A opisując tunel świetlny , operatorzy muszą zrozumieć różnice pomiędzy rozproszonymi i nierozproszonymi oprawami LED. Lampy rozproszone posiadają matową lub mleczną osłonę nad diodami LED. To rozprasza światło, zapewniając miękkie, równomierne oświetlenie. Do sprawdzenia ogólnej gładkości filmu najlepiej sprawdza się oświetlenie rozproszone. Weryfikuje spójność kolorów na foliach winylowych i zapewnia, że w powłokach ceramicznych nie występują szerokie, wysokie plamy. Nie męczy oczu i zapewnia doskonałą ogólną widoczność.
Nierozproszone diody LED posiadają przezroczystą soczewkę, która odsłania surowe diody. Daje to ostre, ostre i silnie kierunkowe światło. Wielu profesjonalnych operatorów umieszcza poziomo nierozproszone listwy świetlne LED wzdłuż dolnych bocznych ścian wnęki. To ostre światło pozwala dostrzec mikrouszkodzenia, drobne ślady zawirowań i mikroskopijne linie kleju pod przezroczystym PPF. Ostre krawędzie wiązki światła wychwytują krawędzie defektów, które rozmywa miękkie, rozproszone światło.
W przypadku kompleksowych stanowisk do detalowania i inspekcji folii najlepiej sprawdza się podejście hybrydowe. Rozproszone oświetlenie sufitowe i górne zapewnia komfortowe warunki pracy bez cieni. Nierozproszone poziome paski na dolnych ścianach zapewniają ostre światło, niezbędne do wykrycia krytycznych defektów.
W pełni oświetlony tunel służy również jako profesjonalna pomoc wizualna w edukacji klientów i wspieraniu sprzedaży. Kiedy klient wchodzi do standardowego garażu, samochód wygląda dobrze. Kiedy wchodzą do świetnie oświetlonego tunelu, zauważają każdą wadę fabrycznego lakieru. Statyczne środowisko o dużej intensywności ułatwia wykrycie istniejących wcześniej defektów farby, śladów po szlifowaniu i fabrycznym szlifowaniu przed nałożeniem folii. Określa to dokładne oczekiwania dotyczące tego, co obejmuje film. Ułatwia dosprzedaż korekt lakieru, zwiększając średnią cenę biletu za pojazd.
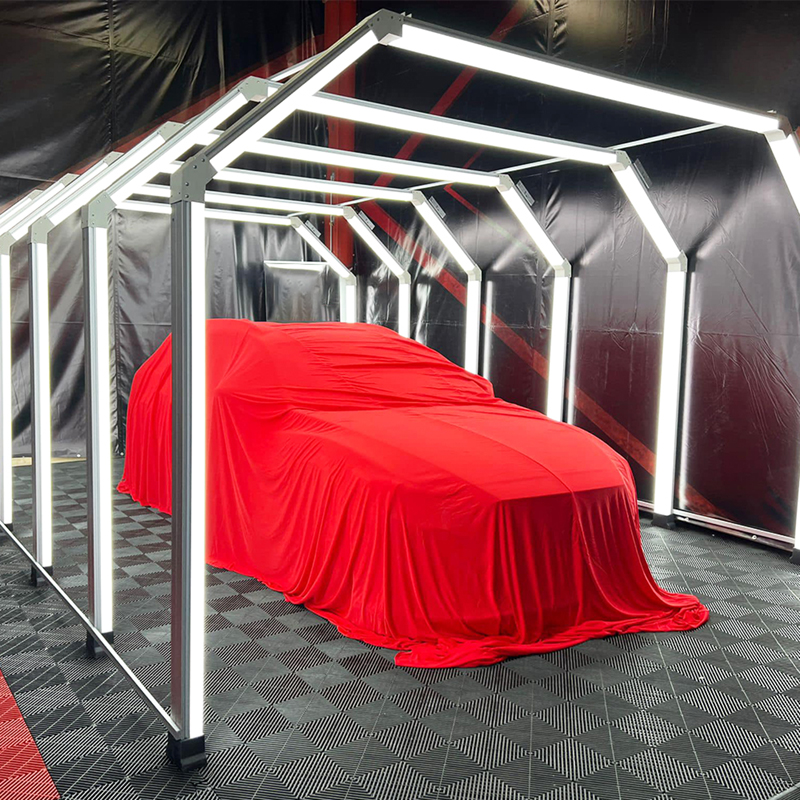
Wybór odpowiednich opraw wymaga spojrzenia poza podstawową moc. Musisz skupić się na konkretnych właściwościach fotometrycznych. Pierwszy wymiar to połączenie strumienia świetlnego i współczynnika oddawania barw (CRI). CRI mierzy, jak dokładnie źródło światła oddaje prawdziwe kolory w porównaniu z naturalnym światłem słonecznym, w skali od 0 do 100. W przypadku zaawansowanej kontroli kliszy należy ustalić bazowe wymaganie CRI na poziomie 95 lub wyższym. Wysoki współczynnik CRI nie podlega negocjacjom, co zapewnia dokładne dopasowanie kolorów podczas instalacji folii winylowej. Identyfikuje subtelne przebarwienia lub żółknięcie przezroczystych folii.
Strumień świetlny wymaga starannego wyważenia. Aby wykryć defekty, potrzebujesz intensywnej jasności. Jednakże nadmierne lumeny powodują oślepiające odblaski na wysoce odblaskowych powierzchniach świeżego PPF lub polerowanego lakieru bezbarwnego. Celem jest odpowiednia jasność, aby oświetlić najniższe panele bez tworzenia efektu lustra, który zmusza techników do mrużenia oczu. Najlepszym rozwiązaniem są sterowniki z funkcją ściemniania. Technik zmniejsza strumień świetlny podczas pracy z silnie odblaskowymi pojazdami w kolorze białym lub srebrnym. Zwiększają ją w przypadku pojazdów pochłaniających światło w kolorze czarnym lub granatowym.
Temperatura barwowa, mierzona w Kelwinach (K), określa ciepło lub chłód światła. Oceń oprawy w idealnym zakresie temperatur barwowych od 5000 K do 6500 K. Seria ta dokładnie odwzorowuje naturalne światło dzienne. Praca przy oświetleniu zrównoważonym światłem dziennym reprezentuje środowisko, w którym pojazd będzie faktycznie widoczny. Ten specyficzny zakres temperatur pozwala wykryć przebarwienia lub problemy z wyrównaniem powłok ceramicznych nałożonych na PPF. Chłodne białe światło ostro kontrastuje z tęczowym błyskiem rozpuszczalników powlekających.
Efektywność energetyczna i rozpraszanie ciepła to główne czynniki operacyjne. Oświetlenie o dużej mocy generuje ciepło. Zarządzanie temperaturą LED opiera się na jakości aluminiowych radiatorów wbudowanych w oprawy. Niska emisja ciepła utrzymuje stabilne środowisko instalacji folii. Jeżeli temperatura otoczenia w zabudowie znacznie wzrośnie z powodu nadmiernego ciepła emitowanego przez układ oświetleniowy, kleje PPF i winylowe sklejają się przedwcześnie. Kiedy klej zbyt szybko wnika w lakier bezbarwny, technicy tracą możliwość przesuwania i pozycjonowania folii. Prowadzi to do rozstępów, linii klejących i zniszczenia materiału. Wysoka jakość Świetlik LED zapewnia maksymalną jasność przy minimalnym wpływie ciepła na pole montażowe.
Innym krytycznym wymiarem oceny, często pomijanym, jest stopień ochrony opraw (IP). Montaż folii i autodetailing to z natury procesy mokre. Technicy stale rozpylają roztwory poślizgowe, roztwory zwiększające przyczepność i wodę. Powszechne są wilgoć unosząca się w powietrzu i przypadkowe bezpośrednie rozpylenia. W takim środowisku standardowe oprawy oświetlenia wewnętrznego ulegają zwarciom lub korodowaniu. Należy wybrać oprawy o minimalnym stopniu ochrony IP65. Stopień ochrony IP65 gwarantuje, że lampa jest całkowicie pyłoszczelna i zabezpieczona przed strumieniami wody pod niskim ciśnieniem z dowolnego kierunku. Zapobiega to przedostawaniu się wilgoci do obudowy, chroniąc wewnętrzne sterowniki LED i wydłużając żywotność matrycy.
| Rozmiar zatoki (m²) | Zalecana całkowita ilość lumenów Idealna | CRI | temperatura barwowa |
|---|---|---|---|
| 300 - 400 (pojedyncza zatoka) | 40 000 - 60 000 | 95+ | 5000K - 6500K |
| 400 - 600 (zatoka ponadgabarytowa) | 60 000 - 90 000 | 95+ | 5000K - 6500K |
| 600 - 800 (podwójna zatoka) | 90 000 - 120 000 | 95+ | 5000K - 6500K |
Właściciele sklepów zazwyczaj wybierają pomiędzy zakupem prefabrykowanego systemu lub zaprojektowaniem niestandardowego układu oświetleniowego. Każda kategoria niesie ze sobą odrębne zalety i wyzwania operacyjne.
Systemy prefabrykowane są projektowane przez producentów specjalnie do zastosowań motoryzacyjnych. Często występują one w popularnych sześciokątnych wzorach siatki lub dużych łukowatych konstrukcjach tunelowych.
Konstruowane na zamówienie układy oświetleniowe obejmują pozyskiwanie pojedynczych listew LED, listew świetlnych i sterowników w celu zbudowania układu precyzyjnie dostosowanego do unikalnej architektury sklepu.
Podczas wykonywania niestandardowej konstrukcji wybór elementów montażowych decyduje o stabilności i możliwości regulacji układu. Bezpośredni montaż do płyty gipsowo-kartonowej za pomocą standardowych kotew jest często niewystarczający ze względu na wagę komercyjnych sterowników LED. Do profesjonalnych instalacji wykorzystuje się systemy ram metalowych Unistrut przykręcane bezpośrednio do belek stropowych i kołków ściennych. Unistrut umożliwia przesuwanie opraw wzdłuż kanału w celu regulacji rozstawu bez konieczności wiercenia nowych otworów. W przypadku wysokich sufitów zawieszenie lamp górnych za pomocą regulowanych zwieszek kabli lotniczych umożliwia obniżenie źródła światła do optymalnej wysokości, maksymalizując dostarczanie strumienia światła na powierzchnię pojazdu.
| Funkcja | Prefabrykowane systemy | Tablice budowane na zamówienie |
|---|---|---|
| Szybkość instalacji | Szybki (złącza typu plug-and-play, części znormalizowane) | Powolny (wymaga indywidualnego montażu, okablowania i testowania) |
| Lekka jednolitość | Gwarantowane przez projekt producenta | Wymaga ręcznej regulacji w celu wyeliminowania martwych stref |
| Możliwość dostosowania zatoki | Niski (stałe wymiary mogą nie pasować do wszystkich przestrzeni) | Wysoka (można dostosować do dowolnej wysokości i szerokości sufitu) |
| Mieszanie urządzeń | Ograniczone (zwykle wszystkie soczewki rozproszone lub całkowicie przezroczyste) | Nieograniczona (Można łączyć rozproszone oświetlenie sufitowe z przezroczystymi światłami bocznymi) |
| Ryzyko olśnienia | Niska (zaprojektowana w celu ograniczenia ostrych odbić) | Wysoka (niewłaściwe kąty mogą łatwo oślepić technika) |
Zainstalowanie ogromnej gamy diod LED o dużej mocy wymaga starannego planowania w celu ograniczenia zagrożeń przestrzennych, ergonomicznych i elektrycznych.
Wymagania przestrzenne i wymiary przęsła decydują o powodzeniu instalacji. Należy określić minimalny wymagany odstęp między pojazdem a oprawami oświetleniowymi. Jeżeli światła są zamontowane zbyt blisko samochodu, ciało technika blokuje światło. Rzuca to ciężkie cienie na panele, nad którymi próbują pracować. Zachowaj co najmniej trzy do czterech stóp prześwitu pomiędzy najszerszym obsługiwanym pojazdem a oprawami oświetleniowymi na bocznych ścianach. Zapewnia to technikom wystarczającą przestrzeń do manewrowania, rozciągania folii i obracania rakli bez zakłócania ścieżki światła. Na przykład, jeśli często owijasz szerokie pojazdy, takie jak Ford F-150 lub Tesla Model X, zatoka musi mieć szerokość co najmniej 4 do 5 metrów, aby prawidłowo pomieścić pojazd, techników i układ oświetleniowy.
Zarządzanie olśnieniem i zmęczenie oczu technika stanowią poważne ryzyko zawodowe. Praca w środowisku o dużej wydajności przez 8 do 10 godzin dziennie powoduje poważne bóle głowy, zmęczenie oczu i zmęczenie. Prowadzi to ostatecznie do spadku jakości instalacji. Strategie łagodzące muszą być wbudowane w projekt. Zastosuj strefy z możliwością przyciemniania, aby technicy mogli obniżyć intensywność w fazie aplikacji zbiorczej. Zwiększają go tylko do maksimum podczas kontroli końcowych. Wykorzystaj niezależne przełączanie lamp sufitowych i ściennych. Jeśli technik pracuje na dachu, wyłącza światła boczne, aby zmniejszyć odblaski otoczenia. Stosowanie osłon rozpraszających na dowolnych oprawach zamontowanych bezpośrednio na wysokości oczu znacznie zmniejsza ostre obciążenie optyczne.
Obciążenie elektryczne i standardy zgodności wymagają szczególnej uwagi. Konfiguracja pełnego tunelu pobiera znaczną ilość ciągłej mocy. Przed zakupem jakiegokolwiek sprzętu oceń pojemność panelu elektrycznego sklepu. Starsza jednostka komercyjna może nie mieć dostępnego natężenia prądu w jednym obwodzie, aby jednocześnie obsługiwać dziesiątki wysokowydajnych sterowników LED. Ściśle współpracuj z certyfikowanymi elektrykami zawodowymi. Zapewniają, że ciągły pobór układu LED jest odpowiednio zrównoważony przez wiele wyłączników. Sprawdzają, czy przekrój przewodów (np. 12 AWG dla obwodów 20 A) jest wystarczający dla obciążenia. Gwarantują, że cała instalacja spełnia lokalne przepisy budowlane i przeciwpożarowe. Przeciążanie obwodu tanimi, niecertyfikowanymi oprawami oświetleniowymi stwarza poważne ryzyko pożaru.
Konserwacja i degradacja osprzętu również stwarzają ryzyko długoterminowe. W ruchliwym sklepie na soczewkach lamp gromadzi się unoszący się w powietrzu kurz, środki do polerowania i rozpryski z roztworów poślizgowych. Z biegiem czasu ta cienka warstwa brudu znacznie zmniejsza efektywny strumień świetlny tunelu. Ustal ścisły protokół konserwacji. Co tydzień wycieraj wszystkie dostępne paski świetlne za pomocą specjalnego środka do czyszczenia szkła i ręczników z mikrofibry. Unikaj stosowania agresywnych, uniwersalnych środków czyszczących lub odtłuszczających, ponieważ te chemikalia mogą uszkodzić soczewki poliwęglanowe, powodując ich żółknięcie lub kruchość z biegiem czasu.
Odp.: Idealna temperatura barwowa mieści się w zakresie od 5000 K do 6500 K. Ta specyficzna seria dokładnie odwzorowuje naturalne światło dzienne. Jest niezbędny do precyzyjnego dopasowania koloru, wykrycia wysokich plam w powłokach ceramicznych i zapewnienia nieskazitelnego wyglądu pojazdu wystawionego na zewnątrz na słońce.
O: Nie. Zdecydowaną większość pracy wykonuje tunel, eliminując martwe punkty i potrzebę ciągłego ruchu podczas aplikacji. Jednakże do inspekcji ciasnych szczelin i głębokich wnęk oraz wykonywania końcowych, zlokalizowanych kontroli wyrywkowych nadal niezbędne są wysokiej jakości latarki ręczne.
Odp.: Standardowa wartość bazowa dla profesjonalnego stanowiska do detalowania wynosi od 100 do 150 lumenów na metr kwadratowy przestrzeni roboczej. Zależy to od wysokości sufitu i koloru ścian. Ekstremalnie wysokie sufity lub ciemno pomalowane ściany wymagają większego strumienia świetlnego, aby osiągnąć tę samą jasność powierzchni.
Odp.: Nowoczesne oprawy LED wytwarzają znacznie mniej ciepła niż starsze lampy halogenowe lub fluorescencyjne. Wybór wysokiej jakości diod LED z odpowiednimi aluminiowymi radiatorami pozwala ograniczyć wzrost temperatury otoczenia we wnęce do minimum. Zapobiega to przedwczesnemu sklejaniu się kleju PPF.
Odp.: Światła rozproszone mają matowe osłony, które zapewniają miękkie, równomierne oświetlenie, dzięki czemu idealnie nadają się do sprawdzania ogólnego napięcia folii i ogólnej widoczności. Lampy nierozproszone mają przezroczyste soczewki, które wytwarzają ostre, ostre światło. Jest to doskonała metoda wykrywania drobnych śladów po zawirowaniach, mikrouszkodzeń i subtelnych linii kleju.
Odp.: Oprawy montowane na ścianie należy umieścić w odległości co najmniej 3 do 4 stóp od boków najszerszego pojazdu, który obsługujesz. Taki odstęp zapobiega rzucaniu przez techników własnych cieni na panele podczas pracy i zapewnia, że światło może prawidłowo padać na powierzchnię.


